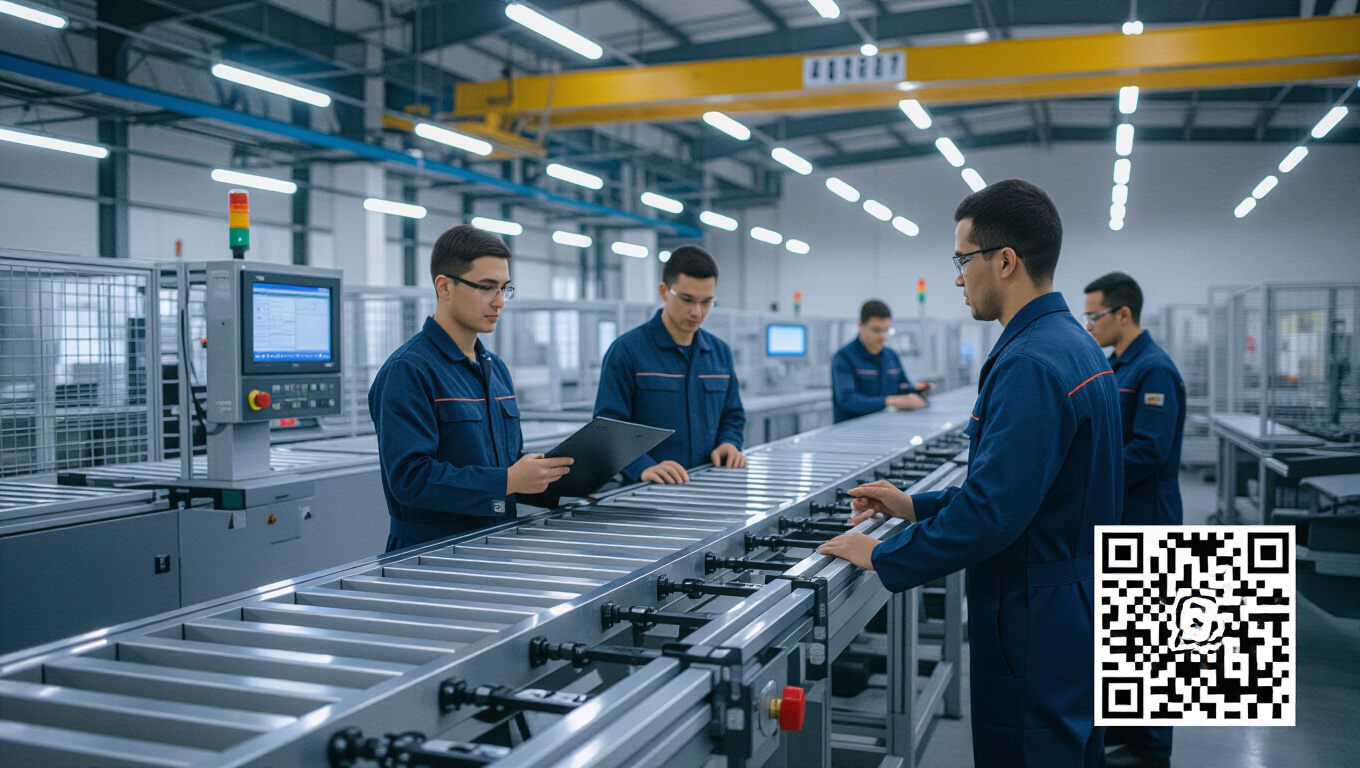
Принципы работы автоматизированных линий для ЛСТК
Производство профилей легких стальных тонкостенных конструкций на автоматизированных линиях основывается на последовательном формовании, резке и контроле геометрии. В ходе цикла заготовка подводится к участкам формовки, где из гибкой ленты создаются сечения нужной высоты, ширины полок и толщины стенки. Важной частью является непрерывная настройка параметров в процессе, что обеспечивает соотнесение размеров с чертежами и спецификациями.
На линиях применяется тесная интеграция измерений с управлением: датчики фиксируют геометрические параметры в реальном времени, а управляющая система корректирует подачу, угол гибки и скорость резки. Такой подход позволяет поддерживать заданную форму профиля на каждой единице выпуска и снижает риск расхождений внутри партии Профили ЛСТК.
Конфигурация узлов и маршрут проката
- Размотка и подача входной ленты с заданной геометрией и шириной; установка упоров и направляющих для минимизации деформаций.
- Формование на последовательности профилирующих станков; регулировка углов гибки, высоты и ширины согласно чертежам.
- Контроль геометрии на промежуточных участках с помощью лазерных сканеров и оптических датчиков; актуализация параметров в реальном времени.
- Резка по длине и отделение заготовок; при необходимости проводится последующая операция сборки или фальцовки.
- Приёмка, упаковка и выгрузка готовой продукции; фиксация параметров партии и передача данных в систему учёта.
- Датчики контроля измеряют геометрические параметры профилей: высоту, ширину полок, толщину стенки и радиусы углов.
- Датчики угла и длины поддерживают точность угловых сопряжений и общей длины изделия.
- Регуляторы параметров линии обеспечивают мгновенную коррекцию отклонений без снижения скорости проката.
«Контроль геометрии обеспечивает соответствие размерам по чертежам и позволяет оперативно корректировать параметры линии».
| Параметр | Метрика контроля | Диапазон допуска | Методы измерения |
|---|---|---|---|
| Высота профиля | отклонение по высоте | ±0,8 мм | лазерное сканирование, камера контуров |
| Ширина полок | разность между двумя уступами | ±0,6 мм | оптические датчики, линейные линейки на линии |
| Толщина стенки | толщина стенки по участкам | ±0,1–0,2 мм | электромагнитные/контактные толщиномеры |
| Радиусы углов | кривизна угла | ±0,5 мм | лазерная томография, контактные измерения |
| Длина профиля | расхождение длины | ±2,0 мм на метр | датчики длины, линейные повторители |
Контроль геометрии как ключевой элемент качества
Геометрия профиля определяется целостностью поперечного сечения и равномерностью размеров по всей длине изделия. Наличие интегрированного контроля позволяет обеспечивать соответствие спецификациям на каждой единице выпуска и в рамках каждой партии. Показатели точности напрямую связаны с технологическим процессом формования и настройками линии.
В рамках измерений фиксируются параметры, задаваемые чертежами и спецификациями. Обратная связь от датчиков поступает в управляющую систему, что позволяет корректировать подачу материала, угол гибки и параметры резки. Такой подход снижает вероятность дефектов и уменьшает расход времени на исправления после выпуска партии.
«Обеспечение геометрической точности начинается с корректной калибровки узлов и продолжается постоянной сверкой параметров на протяжении смены».
Метрики точности и допуски
Точность профилей оценивается по линейным размерам и по форме поперечного сечения. Величины допусков зависят от назначения профиля и требований по монтажу. Для линейных параметров применяются относительные и абсолютные допуски, зафиксированные в рамках нормативной базы; по длине—абсолютные значения на метр или общие. Для поперечных параметров допускаются отклонения по масштабу и геометрии краев. Верификация проводится как на линии, так и в выборочных испытаниях по партиям.
Методы контроля на разных стадиях
- Промежуточный контроль на стадии формирования: проверка соответствия текущего сечения чертежам, корректировка параметров станков.
- Контроль после резки: проверка длины, совпадения по контуру и завершение обработки.
- Приёмочная проверка готовой продукции: визуальный осмотр и метрическое измерение критических параметров.
- На линии применяются датчики контроля геометрии и измерительные модули, встроенные в конфигурацию станков.
- Регулярная калибровка оборудования обеспечивает воспроизводимость параметров по сменам и партиям.
Влияние контроля геометрии на характеристики профилей
Влияние точности на прочность и сборку
Точное соответствие геометрии влияет на распределение нагрузок в силовых узлах и на точность сборки элементов. При соблюдении допусков по размеру обеспечиваются сопоставимость узлов и крепежной геометрии, что ведёт к равномерной работе конструкций. Небольшие отклонения по толщине стенки или высоте профиля могут приводить к изменению прочности и жесткости секций, а также к зазорам при стыковке модулей.