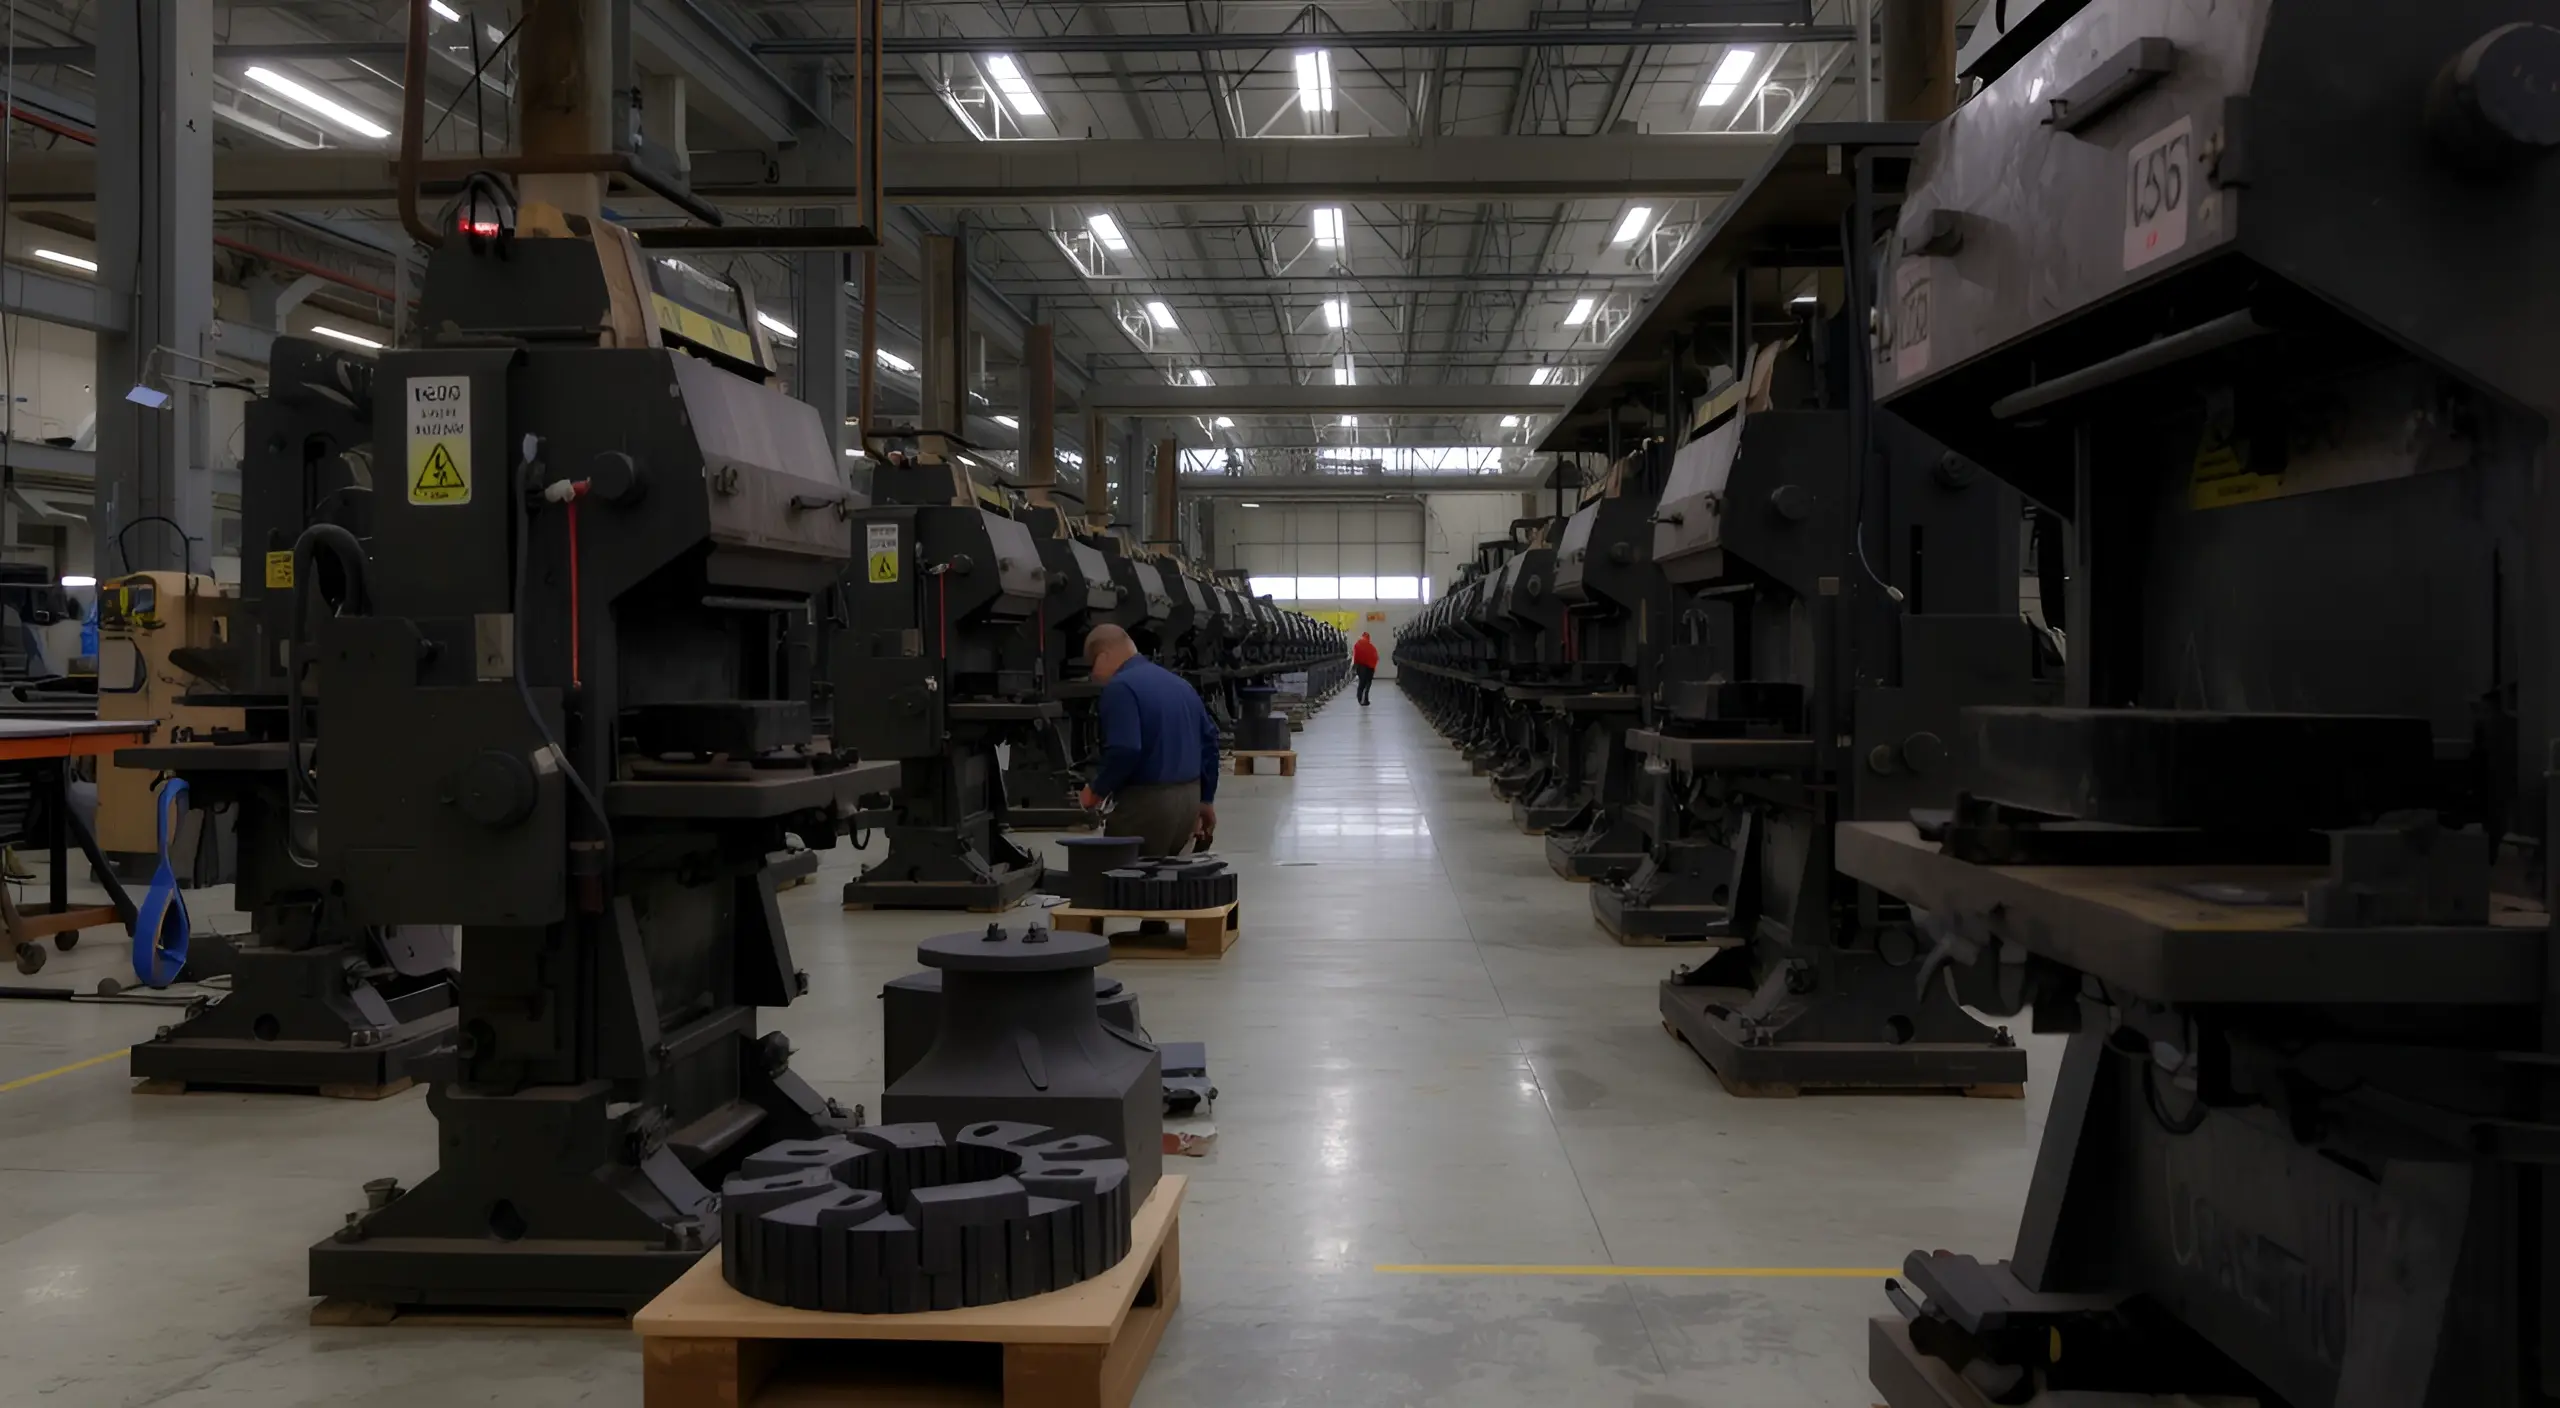
Проектирование штампов и пресс-форм под порошковую металлургию
Проектирование инструментов для формования порошковых композиций направлено на достижение повторяемости геометрии, ровности поверхности и устойчивости к высоким нагрузкам в условиях циклической эксплуатации. В задачи входит обеспечение точного переноса контура и контроля за перемещением заготовки в процессе каждого цикла прессования и спекания, чтобы итоговая деталь соответствовала требуемым размерам после снятия формы металлообработка йошкар ола.
При этом учитываются особенности смеси: распределение частиц, вязкость смазочно-склеивающих связей и склонность порошка к усадке после спекания. В результате разрабатываются геометрии форм и упоры, которые компенсируют предварительную деформацию и позволяют сохранить заданную повторяемость размеров и формы готового изделия в пределах установленных допусков.
Требования к геометрии форм и допускам
Геометрия форм должна учитывать усадку изделия после спекания, которая может достигать значимого масштаба. Обычно усадка оценивается как отражение в диапазоне двенадцати-девятнадцати процентов в зависимости от состава, плотности зелёного тела и режима спекания. Поэтому проработка контура начинается с рассчитанного увеличения контуров, а затем в процессе доводок вводится корректировка для нужного размера после формирования и спекания.
Ключевые требования к допускам включают сохранение соответствия по контуру полости, минимизацию аномалий формы и обеспечение зазоров для раздвижения заготовок. Радиусы последующих элементов форм, плавности переходов и микронная шероховатость поверхностей влияют на равномерность заполнения пористого порошка и на чистоту контура сформированной детали.
Этапы разработки и прототипирования
- Сбор требований к форме, размерности и механическим свойствам материала изделия.
- Расчет геометрии с учетом усадки и даже предвариатная настройка зажимов и упоров.
- Выбор материалов для штампа и пресс-форм по жирностям износостойкости и термостойкости.
- Разработка прототипов форм и проведение тестовых прессований на макете.
- Анализ полученных деталей, коррекция геометрии и параметров обработки.
- Внедрение окончательных чертежей и подготовка к серийной эксплуатации.
Материалы инструментов и термическая обработка
Выбор материалов и их свойства
Выбор материалов для штампов и пресс-форм основывается на сочетании износостойкости, твердости, термостойкости и ударной вязкости. В числе распространённых материалов упоминаются инструментальная сталь, карбидные вставки, быстрорежущие стали и керамические композитные материалы. Сочетание свойств определяет прочность элемента и его способность противостоять деформациям под давлением и на высоких температурах.
- Инструментальная сталь D2: высокая износостойкость, твердость после термообработки около 60–62 HRC, хорошая прочность на разрыв.
- Инструментальная сталь H13: термостойкость и ударная вязкость, рабочие температуры повышены, после термообработки достигается порядка 48–50 HRC.
- Карбидные вставки WC-Co: исключительная твёрдость и износостойкость, высокая стойкость к трению, чувствительны к ударам.
- Керамические композиты: очень высокая твердоcть, термостойкость, но ограниченная ударная вязкость и хрупкость.
| Материал инструментов | Особенности | Типичные применения |
|---|---|---|
| Инструментальная сталь D2 | Высокая износостойкость; твердость 60–62 HRC после термообработки | Поверхности, контактирующие с формируемыми элементами |
| Инструментальная сталь H13 | Умная термостойкость; хорошая ударная вязкость | Сложные геометрии, где требуется стабильность формы |
| Карбидные вставки WC-Co | Очень высокая твердость; износостойкость; хрупкость | Рабочие кромки, режущие поверхности |
| Керамические композиты | Высокая твер-дость; низкая теплопроводность | Горячие зоны, требующие термостойкости |
Для повторяемости форм следует учитывать взаимосвязь между усадкой после спекания и исходной геометрией инструмента.
Методы термообработки и термомеханическая оптимизация
Термообработка инструментов направлена на достижение заданной твердости, минимизацию остаточных напряжений и повышение устойчивости к износу при циклических нагружениях. Для сталей применяются методы закалки и отпуска, а для карбонитовых вставок — синтерование и стабилизация структуры. Термическая обработка должна сочетаться с термомеханической оптимизацией, учитывая тепловые циклы во время прессования и спекания.
Конструкция оснастки и обеспечение повторяемости
Регулировочная оснастка и контроль за зазорами
Регулировочная оснастка обеспечивает точное положение заготовок и поддерживает требуемые зазоры между составными частями форм. В контексте порошковой металлургии применяются регулируемые винты, пружинные элементы и направляющие, позволяющие компенсировать небольшие отклонения в геометрии заготовки и обеспечить повторяемость в рамках заданных допусков.
Контроль за зазорами и зажимами проводится с использованием контрольной оснастки и измерительных инструментов, что снижает риск деформаций при плотном контакте с порошкообразной массой.
Механизмы очистки и поддержания чистоты инструментов
Чистота форм и поверхностей инструментов влияет на качество формованного изделия. Механизмы очистки учитывают удаление остаточных частиц порошка, смазок и оплавившихся излишков после прессования и спекания. Регулярная очистка предполагает применение соответствующих промывок, сушку и хранение в условиях, исключающих повторное загрязнение.
Контроль качества и технологические требования
Методы измерения геометрии и первичной проверки
Контроль геометрических параметров инструментов осуществляется с применением трехкоординатных измерительных машин, альтернативно — лазерного или оптического профилирования. Проверка охватывает соответствие контуров, плоскостей и симметрии, а также соответствие шероховатости поверхностей требованиям по чистоте форм и по геометрическим допускам.
Влияние параметров порошка на формование
Параметры порошка, такие как размер частиц, распределение размера, форма зерна и влажность, оказывают влияние на текущее заполнение полости и последующую усадку после спекания. Для улучшения формовки применяют добавки и смазочно-склеивающие вещества, регулируют температуру пресса и скорость прессования, чтобы обеспечить равномерность плотности по всей заготовке. Также важна чистота порошка для исключения дефектов, связанных с загрязнением поверхности и пористостью.